01
金属制品
根据图纸和工艺计划制作的两侧成型接头。
报价控制
采购前确认确切的产品基础、被连接材料叠层、尺寸、材料、安装方法、数量和目的地。
| 字段 | 产品信息 | 订单控制 |
|---|---|---|
| 询价产品 | 具有规定头部、材料和成型要求的实心铆钉 | 询价时确认 |
| 标准/产品依据 | 采购指定的标准及版本或已发布的图纸;尺寸不是从商品名称推断出来的 | 询价时确认 |
| 几何 | 杆径、头下或总长度基准、头部形状、半径和尾部余量 | 询价时确认 |
| 材质/表面处理 | 规定的钢、不锈钢、铝、铜或其他合金和条件 | 询价时确认 |
| 接头/安装 | 被连接材料叠层、孔制备、双侧操作空间、成形方法和模具几何形状 | 询价时确认 |
| 检查/记录 | 订购的材料文件、尺寸报告和安装/成型头检查 | 询价时确认 |
产品概述
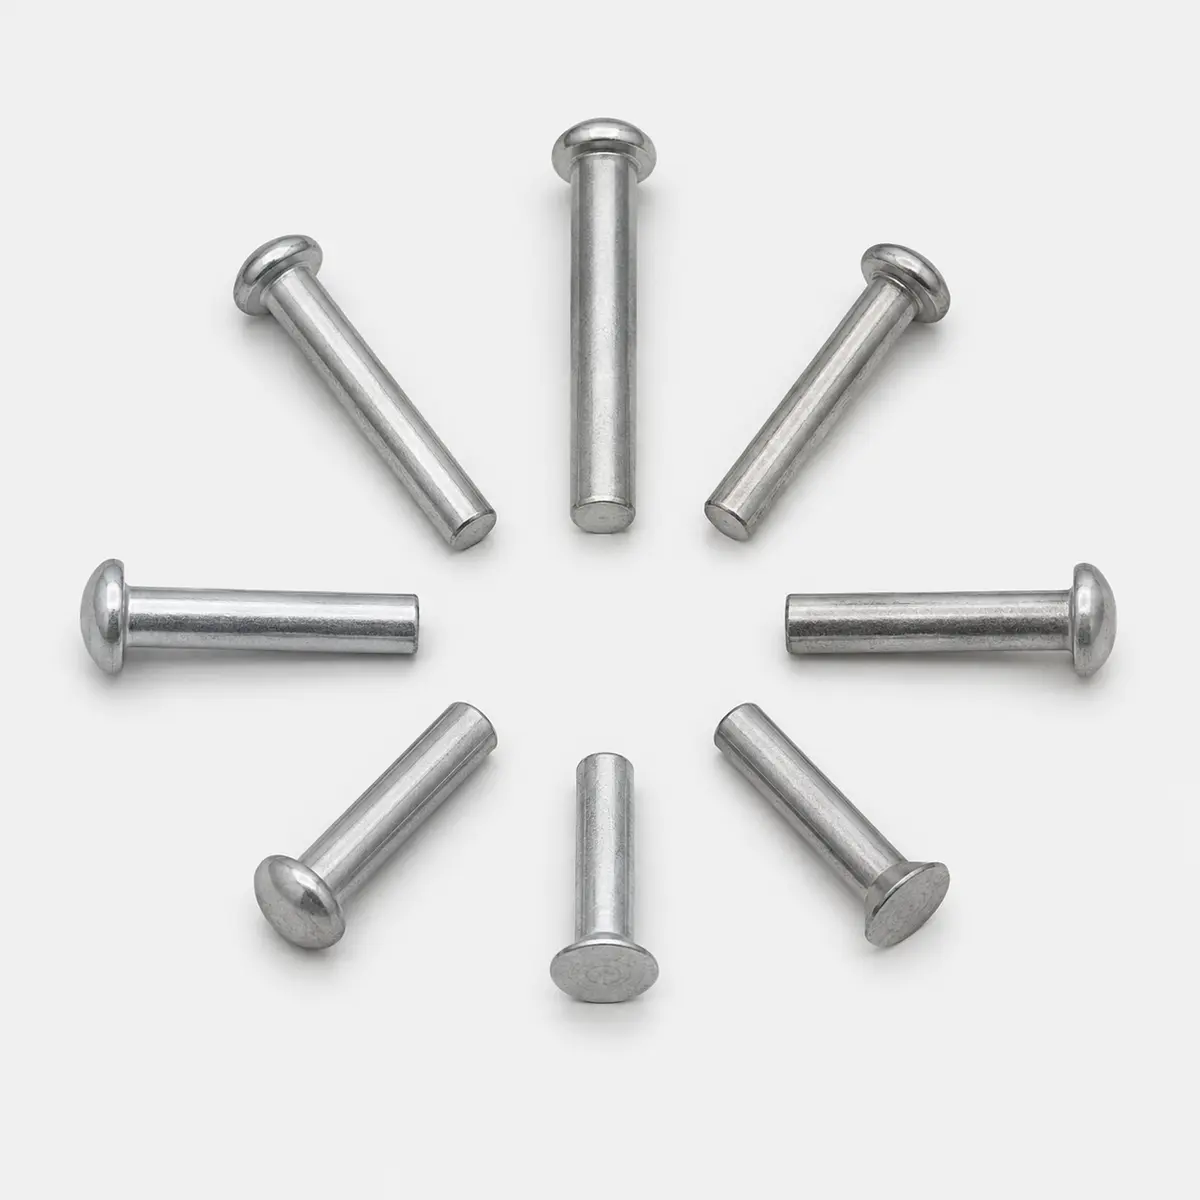
实心铆钉需要在插入后形成其尾部,通常在组件的两侧都有入口和支撑。起始铆钉、孔、叠层、尾部余量、支撑和成型工具共同作用。
材料条件和安装能量影响成型头部和周围零件。XHT 引用了确切的标准或图纸,并不能仅从直径和长度推断安全替代。
常用排序字段
常见实心铆钉询价字段。发布的图纸、材料条件和批准的成型工艺控制着最终的供应。
| 选择 | 常用询价选项 | 控制 |
|---|---|---|
| 标准/图纸 | 确切的编号和版本、图纸修订或批准的样品 | 询价时确认 |
| 直径/长度 | 杆径、长度基准、叠厚和尾部余量 | 询价时确认 |
| 头型 | 圆形、通用型、扁平型、沉头型或图纸定义型材 | 询价时确认 |
| 材质/状况 | 合金、牌号、回火或硬度加表面处理 | 询价时确认 |
| 孔/成型 | 孔公差、支撑、工具/模具和成型头验收 | 询价时确认 |
| 检验/包装 | 尺寸、材料记录、铆接样件和批次分离 | 询价时确认 |
定制供应: 非标准尺寸、材料、头部、表面处理、标记、检验和包装可以根据发布的图纸、批准的样品或完整的规格进行审查。
技术控制
铆钉尺寸本身并不能定义完整的连接。买方控制孔准备、叠层、成形方法、工具几何形状、镦锻头检查和最终接头批准。
应用及供应
应用示例指导询价。必须验证实际接头、使用环境和安装过程的适用性。
根据图纸和工艺计划制作的两侧成型接头。
材料状况和工具与周围零件相匹配。
由产品或项目责任方确认头型、孔、铆接工艺和检验要求。
根据图纸或批准的样品审查非标准几何形状。
质量和订单协调
检验、文件、追溯和包装按报价与订单约定执行。
记录产品基础、联合堆叠和关键字段。
将集群供应商与已确认的要求进行比较。
尺寸、材料、表面处理和测试记录遵循商定的计划。
标签、批次分隔和装运详细信息已协调。
产品询价
发送规格、图纸、BOM、批准的样品或产品清单。标记不得替换的每个尺寸、材料、性能、检查和文件字段。
Choose whether we may use optional analytics. Necessary technologies remain available so the website, forms and security features can work.
Learn more in our Privacy Policy.